Artykuł sponsorowany
Dlaczego jedno źródło spawalnicze nie wystarcza przy dwóch stanowiskach naraz
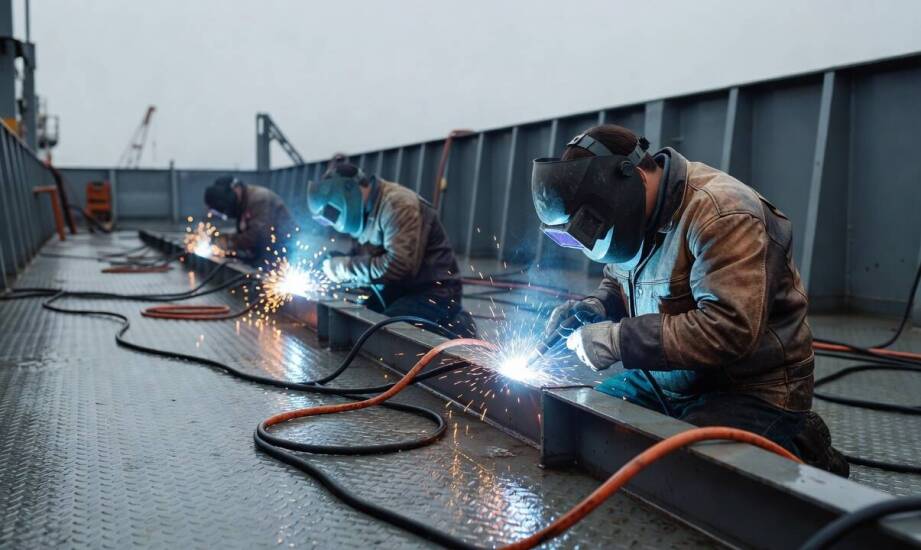
Podczas zaawansowanego remontu luksusowego jachtu motorowego w stoczni nierzadko zdarza się, że dwa stanowiska spawalnicze pracują równolegle. Brygady naprawcze realizują zadania przy kadłubie, na górnym pokładzie oraz w ciasnej maszynowni. Taki tryb wymaga precyzyjnego wykonywania spoin na konstrukcjach aluminiowych i stalowych w tym samym czasie. Współdzielenie jednego, centralnego źródła zasilania przez dwóch operatorów rodzi określone wyzwania techniczne. Wydajność sprzętu decyduje w takiej sytuacji bezpośrednio o tempie postępujących robót i końcowej jakości połączeń. Niewydolne zasilanie błyskawicznie destabilizuje proces łączenia metali, obniżając wytrzymałość mechaniczną spoin. Próba zasilenia kilku obwodów ze zbyt słabej jednostki bazowej prowadzi do częstych przerw w łuku. Zrozumienie parametrów technicznych pozwala uniknąć tych problemów na etapie planowania stoczniowych prac.
Parametry zasilania a rzeczywisty zapas mocy
Wybór odpowiedniego urządzenia wymaga prawidłowego odczytania danych z tabliczki znamionowej. Moc znamionowa absolutnie nie jest tożsama z maksymalnym prądem wyjściowym układu. Definiuje ona po prostu prąd znamionowy maszyny, podczas gdy zakres pracy określa pełne spektrum dostępnych parametrów. Kluczowy pozostaje również cykl obciążenia, wyrażający procent czasu w standardowym, dziesięciominutowym okresie pomiarowym. Parametr ten wskazuje, jak długo urządzenie może dostarczać prąd o danej wartości bez ryzyka przegrzania układów wewnętrznych. Sześćdziesięcioprocentowy cykl oznacza dokładnie sześć minut nieprzerwanego spawania, po którym maszyna wymaga czterech minut swobodnego chłodzenia.
Przy zajarzaniu łuku występuje chwilowy pobór prądu znacznie wyższy niż zadeklarowana wartość znamionowa. Zjawisko to mocno obciąża cały układ zasilający, szczególnie w momentach szczytowego zapotrzebowania podczas pracy z grubą stalą. Źródło o niewystarczającej rezerwie mocy błyskawicznie powoduje zauważalny spadek napięcia roboczego. W rezultacie następuje całkowite przerwanie procesu spawalniczego lub powstają defekty w strefie wtopienia. Większa rezerwa mocy i lepsza tolerancja na wahania obciążenia są niezbędne przy długotrwałych zmianach parametrów w surowych warunkach morskich. Specyfika pracy przy statkach wymusza stosowanie urządzeń zdolnych do utrzymania stałych prądów przez wiele godzin budowy potężnych konstrukcji.
Wpływ długości przewodów na stabilność łuku
Rozległość morskich jednostek pływających wymusza stosowanie bardzo długich kabli zasilających. Zjawiska fizyczne w takich rozbudowanych układach bezpośrednio wpływają na parametry pracy przy uchwycie. Spadek napięcia roboczego rośnie wraz z długością przewodu, a jego wartość ulega zmniejszeniu, gdy przekrój miedzianej żyły jest odpowiednio większy. Zastosowanie zbyt cienkich i długich przedłużaczy oznacza zauważalne straty mocy na drodze od głównego źródła do spawacza. Trudniejsze staje się wtedy utrzymanie stabilnego łuku, co krytycznie pogarsza estetykę oraz finalną wytrzymałość złącza.
Przy obsłudze dwóch stanowisk spawalniczych sytuacja energetyczna komplikuje się jeszcze bardziej. Jednoczesne zmiany obciążenia, wywołane na przykład zajarzeniem łuku przez drugiego operatora, powodują nagłe wahania parametrów u pierwszego pracownika. Źródło musi aktywnie tolerować te dynamiczne skoki napięcia bez najmniejszej utraty początkowej charakterystyki. Mobilność sprzętu bywa w tym kontekście kluczowa podczas zadań realizowanych bezpośrednio na wodzie lub w suchym doku, gdzie dostęp do sieci nierzadko bywa utrudniony. Niezależna, spalinowa prądnica spawalnicza zapewnia pełną autonomię energetyczną i optymalną stabilność łuku. Urządzenie to świetnie sprawdza się podczas skomplikowanych napraw instalacji paliwowych oraz certyfikowanych systemów przeciwpożarowych. Gwarantuje ono pełną ciągłość zasilania dla precyzyjnych połączeń rurociągów wykonywanych w trudnodostępnych sekcjach statku.
Właściwa konfiguracja zaplecza technicznego warunkuje sukces każdego dużego remontu morskiego. Prace spawalnicze przy kadłubie bardzo często przebiegają równolegle z montażem ciężkich urządzeń pokładowych czy laserowym osiowaniem maszyn napędowych. Firma Brokos Service realizuje takie kompleksowe zlecenia mechaniczne, monterskie i spawalnicze w gdańskich stoczniach nieprzerwanie od 1991 roku. Praktyka stoczniowa pokazuje wyraźnie, że obsługa luksusowych jachtów motorowych oraz statków komercyjnych wymaga sprzętu o najwyższej tolerancji na przeciążenia. Zespół certyfikowanych fachowców regularnie łączy zaawansowane spawanie metodami TIG, MMA i MIG/MAG z działaniami przy rozległych instalacjach hydrauliki siłowej. Ostatecznie przy doborze odpowiedniego źródła zasilania dla wielu operatorów nie decyduje wyłącznie sucha specyfikacja z tabliczki znamionowej. Realny profil obciążenia, sumaryczna liczba jednoczesnych stanowisk, charakterystyka przewodów oraz specyficzne warunki panujące w doku to czynniki weryfikujące rzeczywistą przydatność każdego układu roboczego.
Kategorie artykułów
Polecane artykuły

Co dzieje się między konsultacją a oddaniem pracy protetycznej — z perspektywy pacjenta

Farby wodne w sitodruku: ich właściwości i zastosowania w praktyce

Jakie są opinie użytkowników na temat słuchawek prysznicowych z turbiną?
